Autor: Christian Pinzon, 2026
El mantenimiento se puede definir como el control y organización constante de las instalaciones o de los componentes de un producto y/o servicio, así como el conjunto de trabajos de reparación y revisión necesarios para garantizar el funcionamiento regular y el buen estado de conservación de un sistema productivo en general.
Por lo tanto, las tareas de mantenimiento se aplican sobre las instalaciones fijas y móviles, sobre equipos y maquinarias, sobre edificios industriales, comerciales o de servicios específicos y sobre cualquier otro tipo de bien productivo, debido a la multitud, variedad de procesos y a la estrategia empresarial se aplican diversos tipos de mantenimiento sobre los activos empresariales ya sea en forma especifica o una mezcla de ellos en la proporción que requiera cada uno, los cuales persiguen un fin último que es evitar paradas no programadas, maximizar la tasa de producción y lograr el tope de satisfacción del cliente final.
Actualmente existen variados sistemas para acometer el servicio de mantenimiento de las instalaciones en operación. Algunos de ellos no solamente centran su atención en la tarea de corregir los fallos, sino que también tratan de actuar antes de la aparición de los mismos haciéndolo tanto sobre los activos, tal como fueron concebidos, como sobre los que se encuentran en etapa de diseño, introduciendo en estos últimos, las modalidades de simplicidad en el diseño, diseño robusto, análisis de su mantenibilidad, diseño sin mantenimiento, entre otros.
En este artículo podrá revisar los elementos básicos de los tipos de mantenimiento generales usados en cualquier actividad industrial a nivel mundial, teniendo en cuenta la evolución que ha tenido el mantenimiento a través de la historia es de recalcar que cada vez los tipos van evolucionando a la par de la tecnología, en especial la de la industria 4.0, esta, la cuarta revolución industrial es reciente, tanto que “en Alemania se debate sobre la “industria 4.0”, un término acuñado en la Feria de Hannover de 2011 para describir cómo esta revolucionará la organización de las cadenas de valor globales” (Schwab, La cuarta revolución industrial, 2016, pág. 11).
Al igual que en las anteriores revoluciones industriales, el mantenimiento industrial tiene su cuarta generación o revolución. La expresión mantenimiento industrial 4.0 recién se está acuñando, y se la está asociando principalmente a la tecnología que se tendrá disponible, como son el big data o la inteligencia artificial, que permitirá monitorizar los equipos en tiempo real e inclusive predecir posibles fallas
1. Tipos de mantenimiento
Los tipos de mantenimiento que se van a describir en este artículo son los siguientes:
- Mantenimiento correctivo.
- Mantenimiento preventivo.
- Mantenimiento predictivo.
- Mantenimiento productivo total.
- Mantenimiento centrado en la confiabilidad (RCM).
- Mantenimiento basado en el riesgo (RBM)
1.1 Mantenimiento correctivo
Al mantenimiento correctivo también se le denomina mantenimiento reactivo, este mantenimiento se aplica cuando el activo deja de operar, porque se presenta una falla funcional o avería y su objetivo es poner en marcha su funcionamiento, afectando lo menos posible la productividad; generalmente se repara o se reemplaza el componente del equipo, haciéndolo en el menor tiempo posible.
Hay algunas empresas donde sus estrategias de mantenimiento están enfocadas al correctivo, ya que no tienen los conocimientos, herramientas, personal calificado, presupuestos asignados, y tecnologías modernas para aplicar otros tipos de mantenimiento.
La gestión del mantenimiento correctivo se activa por el fracaso de no poder diagnosticar justo a tiempo la posible falla que puede ocurrir en un equipo, es muy importante determinar qué causó la falla y así tomar las medidas adecuadas.
Se pueden encontrar dos clases de mantenimiento correctivo: el primero, mantenimiento correctivo no programado o de emergencia: se ejecuta cuando aparece la falla en el activo, generando la respectiva parada, de manera que se debe remover la pieza averiada y reponerla de inmediato, ya sea nueva o usada, el segundo tipo es el mantenimiento correctivo programado o planificado: se realiza cuando se detecta que algún componente de una máquina está próximo a fallar, por lo tanto, se hace la programación del trabajo de mantenimiento para corregir la falla potencial.
La falla potencial sucede cuando la falla no inhabilita el equipo para que opere, pero en determinada situación propicia las condiciones que suceda una parada no programada.
1.1.1 Fundamentos de un mantenimiento correctivo
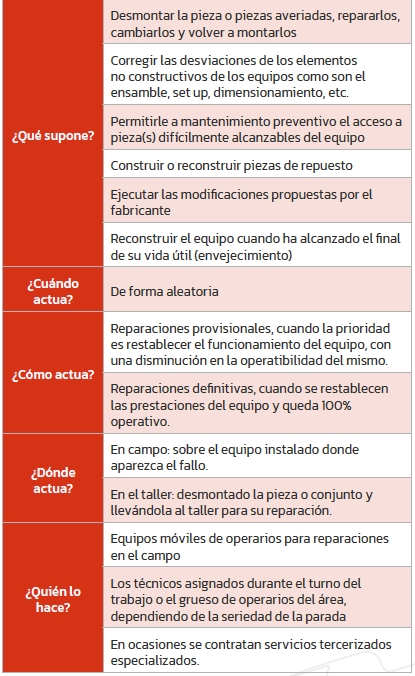
Adicionalmente, hay que tener en consideración:
• El mantenimiento correctivo es el brazo ejecutor del mantenimiento. Su intervención puede ser requerida: a instancias del usuario interno o externo (Cliente) del sistema averiado o a instancias del mantenimiento preventivo como consecuencia de una inspección del sistema (se detecta una avería inminente) o la ejecución de una propuesta de modificación del sistema.
• El usuario detecta la avería “en el momento que necesita el equipo”, ya sea al ponerlo en marcha o bien durante su utilización.
• En muchos casos el usuario pasará por alto ruidos y anomalías que pueden preceder al fallo y no dará parte de la avería hasta que ésta le impida seguir trabajando, pudiendo dar lugar a un agravamiento del fallo inicial y/o a una parada en el momento más inoportuno.
• El equipo de mantenimiento correctivo obra a instancias de una carga de trabajo variable y difícilmente predecible: la avería puede ocurrir a una hora, o un lugar si la máquina es móvil, en la que no halla suficiente personal de mantenimiento o los repuestos necesarios, así como la importancia de la avería o la acumulación de las mismas.
• Los operarios de mantenimiento correctivo sólo tienen contacto con el sistema cuando lo reparan perdiendo toda la información en el seguimiento de los activos durante su funcionamiento, no hay seguimiento basado en condiciones.
• Hay equipos que no se pueden detener inesperadamente: proveen de un servicio esencial en el caso de aparatos de sostenimiento en hospitales y/o el producto se puede deteriorar o solidificar (ejemplos: salas blancas de manipulación de alimentos o inyectores de polímeros fundidos). En este caso el factor tiempo de reparación es crítico
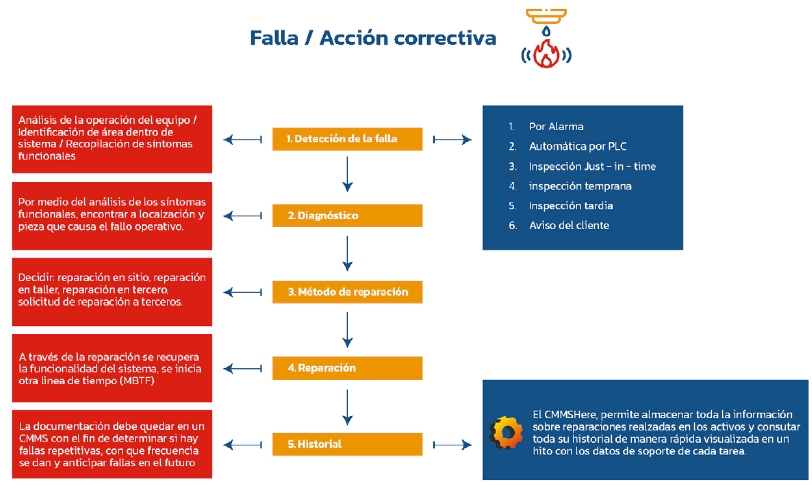
1.1.2 Fases de la acción correctiva
1.1.3 Mantenimiento correctivo como método único.
Aunque lo más habitual es que se utilice el mantenimiento correctivo como complemento del mantenimiento preventivo, el jefe de mantenimiento no debe dejarse influenciar por la tendencia a implementar sistemáticamente el mantenimiento preventivo puesto que en ocasiones cuesta más de lo que aporta.
Puede resultar interesante aplicar el mantenimiento correctivo como método único de intervención cuando:
• Los costes indirectos del fallo son mínimos y los requerimientos de seguridad lo permiten.
• Las paradas no programadas de los equipos no son críticos para la producción o la prestación de un servicio.
• La empresa adopta una política de cambio frecuente de material.
• De acuerdo a la naturaleza del equipo, una bomba de dosificación de baja capacidad no es lo mismo que un generador eléctrico de alto suministro energético.
El mantenimiento queda reducido a la reparación, disminuyendo así la inversión que comporta, pero aparecen una serie de importantes desventajas:
• Imprevisión de personal: el numero de personas de mantenimiento correctivo es más numerosa.
• Imprevisión de suministros: almacén de fungibles y repuestos debe ser lo más completo posible, alto costo de inventario.
• Aumentan los gastos directos de mantenimiento y los financieros.
• Averías de mayor magnitud al utilizar el sistema hasta el límite de sus posibilidades.
Por otra parte, aunque a un sistema se le apliquen elevados niveles de intervención en mantenimiento preventivo (prevención-predicción-modificaciones), es imposible prescindir del mantenimiento correctivo.
Siempre habrán averías que se escapen a cualquier prevención y que será necesario reparar inmediatamente.
Del mismo modo, determinadas tareas rutinarias como el engrase y la limpieza, que están incluidas en el mantenimiento preventivo, siempre deberán existir.
Son necesarias aunque se implemente el mantenimiento correctivo como método único
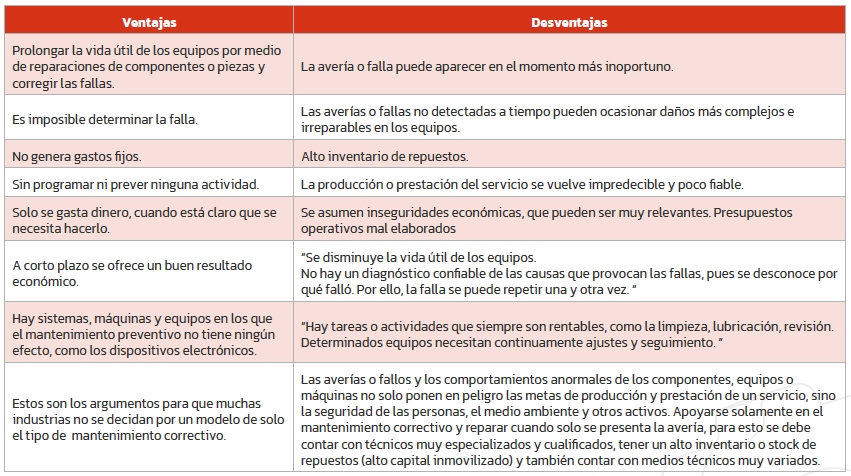
1.1.4 Ventajas y desventajas del mantenimiento correctivo.
1.2 Mantenimiento preventivo.
El mantenimiento preventivo se fundamenta en una serie de labores o actividades planificadas que se llevan a cabo dentro de periodos definidos, se diseña con el objetivo de garantizar que los activos de las compañías cumplan con las funciones requeridas dentro del entorno de operaciones para optimizar la eficiencia de los procesos; para prevenir y adelantarse a las fallas de los elementos, componentes, máquinas o equipos; como también hace referencia a diferentes acciones, como cambios o reemplazos, adaptaciones, restauraciones, inspecciones, evaluaciones, etc., realizadas en períodos de tiempos por calendario.
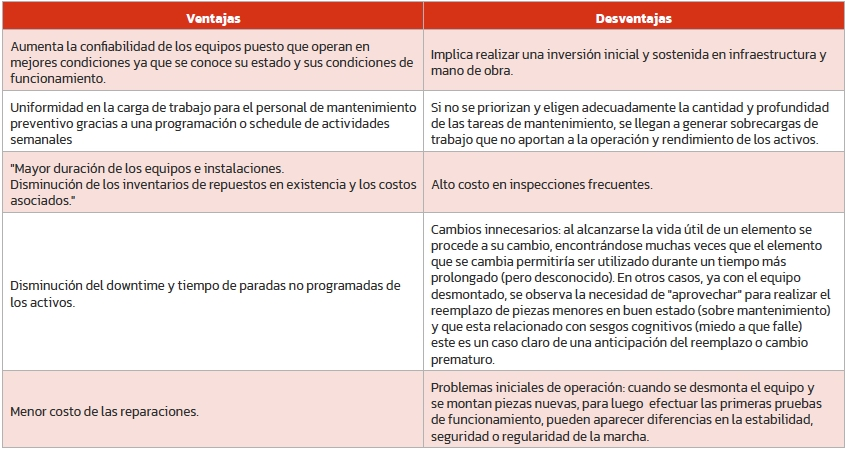
1.2.1 Ventajas y desventajas del mantenimiento preventivo.
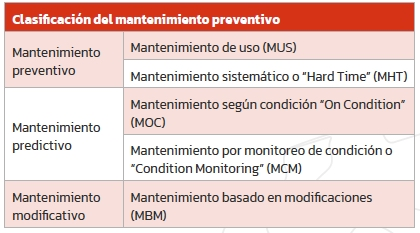
1.2.2 clasificación del mantenimiento preventivo.
La investigación y la experiencia acumulada en el ámbito del mantenimiento, y más concretamente en el mantenimiento preventivo, hace que éste se encuentre en constante evolución. Aparecen nuevas técnicas y procedimientos que son útiles en un área específica y, en consecuencia, se van estructurando en diversos y variados sistemas o clases de mantenimiento, según sea el tipo de control que ejerce cada uno sobre el estado la máquina y los medios que se utilizan.
A. Mantenimiento de uso (MUS).
El MUS es una de las clases de mantenimiento más rentable y económica. Se encuentra integrado en el modelo TPM (Mantenimiento Productivo Total) y consiste en delegar y responsabilizar a los propios usuarios (operarios) de la conservación y mantenimiento en servicio, incluidas pequeñas reparaciones, de los equipos e instalaciones que ellos mismos manejan.
En este tipo de mantenimiento se responsabiliza del primer nivel de mantenimiento a los propios operarios de máquinas. Consiste en una serie de tareas elementales (tomas de datos, inspecciones visuales, limpieza, lubricación, apriete de tornillos) para las que no es necesario una gran formación, sino tal solo un entrenamiento breve.
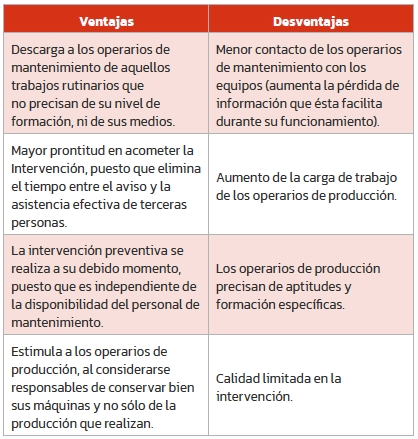
Es trabajo del área de mantenimiento delimitar hasta donde se debe formar y orientar al personal, para que las intervenciones efectuadas por ellos sean eficaces. A continuación se describen las ventajas y desventajas del mantenimiento de uso:
B. Mantenimiento cero horas (overhaul), sistemático o hard time.
Otro de los mantenimientos “radicales” es el Overhaulin que es el conjunto de tareas cuyo objetivo es revisar los equipos a intervalos programados bien antes de que aparezca ningún fallo, bien cuando la fiabilidad del equipo ha disminuido apreciablemente ya que ha envejecido y se esta acercando al final de su vida útil de manera que resulta arriesgado hacer previsiones sobre su capacidad productiva.
Consiste en la revisión total del componente, pieza o conjunto a intervalos de tiempo programados para dejarlo en un estado óptimo para el servicio, bien reparándolo perfectamente o bien sustituyéndolo por otro nuevo.
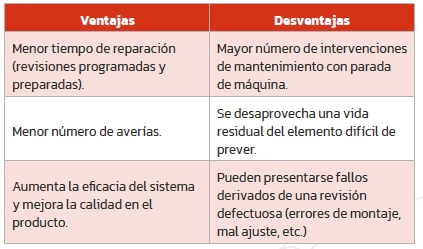
El MHT tiene por objetivo asegurar el buen funcionamiento del elemento por un periodo de tiempo, que es fijado según su vida útil y hasta el punto donde se inicia la fase de envejecimiento, donde la fiabilidad del elemento se reduce y aumenta la probabilidad de fallo.
El periodo de la revisión se fija por horas de funcionamiento, por maniobras realizadas o por piezas fabricadas, determinadas por el estudio de fiabilidad del elemento, en ocasiones proporcionado por el fabricante.
Tras la revisión, el elemento es nuevo o se considera como nuevo (“a cero horas”). La eficacia del MHT depende del acierto en el establecimiento de la frecuencia de la revisión: si la revisión es temprana resulta gravoso económicamente, en cambio sí es tardía se aumenta el riesgo de de que ocurra una avería
C. Mantenimiento según condición (MOC)
El MOC pertenece al bloque de mantenimiento predictivo que consiste en el conocimiento permanente del estado y operatividad del sistema, mediante el control de determinadas variables cuyo diagnóstico indica cuando es el momento oportuno para ejecutar una revisión total del componente, pieza o conjunto para dejarlo en un estado óptimo para el servicio (reparándolo perfectamente o sustituyéndolo por otro nuevo).
Este tipo de mantenimiento predictivo se basa en el principio de que una máquina manifiesta ciertos síntomas antes de producirse la avería, el valor de cada variable que representa el síntoma previo a la avería, se traduce en un tiempo de preaviso o intervalo de confianza, establecido entre el nivel de alarma, momento de ejecutar la revisión, y el nivel de avería.
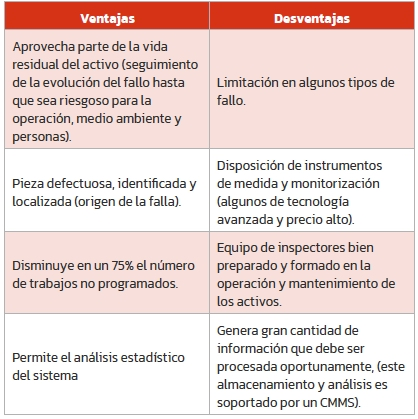
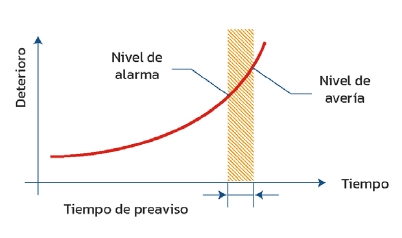
Hay varias técnicas utilizadas en el mantenimiento según condición y a medida que avanza la tecnología se van incorporando otras nuevas, a continuación se describen algunas de ellas:
• Un aumento de la caída de presión a su paso por un filtro indica que este está sucio, medida a través de un medidor de presión a la entrada y salida del filtro.
• El desgaste de un compresor puede detectarse por un aumento de la temperatura del flujo del aceite en los sellos.
• Las fugas de aire, vacío y gas o el mal asiento de una válvula se pueden detectar por las ondas ultrasónicas que producen (frecuencia aproximada de 20.000 Hz).
• Un aumento de la viscosidad del aceite lubricante puede indicar puntos calientes dentro de la máquina.
• Si en elementos móviles de contacto deslizante, aparecen residuos de partículas ferrosas de un tamaño aproximado de 1 mm, puede indicar la desgaste de las superficies, esto se puede detectar a través de un plug magnético.
• La existencia de una picadura en la pista de un rodamiento hace que se produzca un impacto cada vez que una bola (o rodillo) pase por el defecto. Esto se puede detectar por el cambio de vibración.
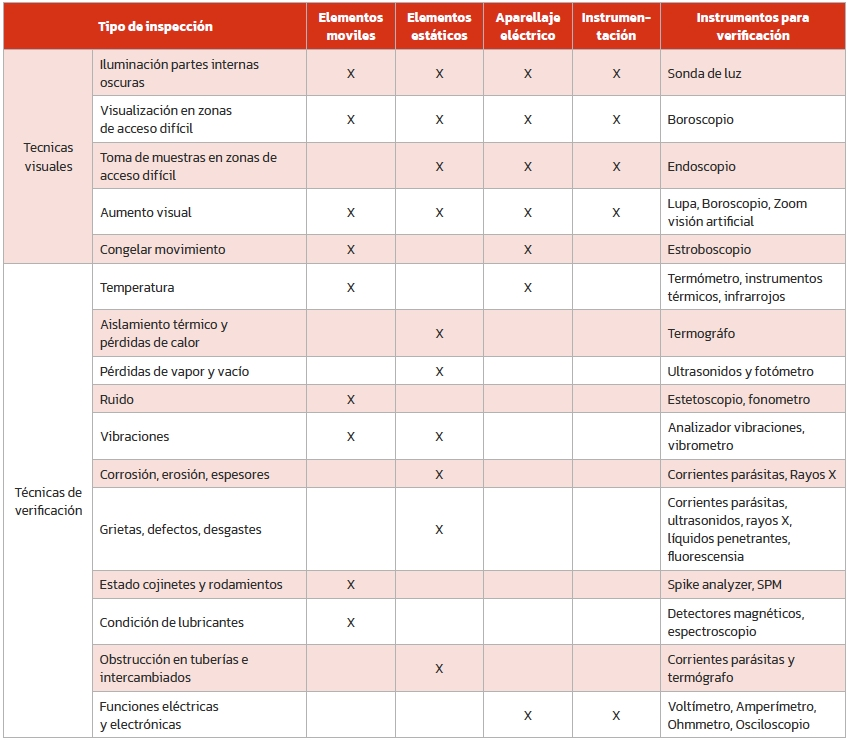
• La existencia de fugas de fluido a través del sello mecánico de una bomba indica su desgaste o también el golpe de ariete en la tubería de descarga indica incorrecto método de aspiración, presión de descarga menor a la presión de vapor del fluido o desgaste del impeler. Para realizar la monitorización se tiene que hacer uso de una instrumentación adecuada de la variable que se desea evaluar y realizar una interpretación correcta de los resultados.
En la siguiente tabla se describen la instrumentación mas habitual empleada en el mantenimiento según condición:
Como se mencionó dentro de las ventajas de este tipo de mantenimiento, se pueden realizar análisis estadísticos, estos análisis se pueden explotar al máximo provecho cuando se usa el CMMSEdge para la monitorización online de parámetros críticos de condición, este software está en capacidad de recopilar minuto a minuto los datos de las variables de las condiciones de operación de cualquier activo y con los datos capturados, es posible aplicar métodos matemáticos para calcular tendencias estadísticas que permitirán de acuerdo a un rango de confianza determinar desviaciones del comportamiento requerido en un futuro, estando de esa manera en capacidad de anticipar fallos de un activo en especifico en el futuro.
D. Mantenimiento por monitoreo de condición.
El mantenimiento por monitoreo de condición (MCM), también conocido como mantenimiento detectivo (M.D.), consiste en el establecimiento de un MOC evolucionado e incluido en la automatización del sistema, de modo que el conocimiento de los valores de determinadas variables “on condition” se controlan constantemente y en tiempo real. El MCM informa (monitoriza) el valor de estas variables: posibilita su visualización y/o emite una señal al alcanzar el limite inferior o superior del rango dentro de lo que se considera que es operación normal, emitiendo así una alarma, de forma automática y generando ordenes de trabajo para el equipo de mantenimiento preventivo.
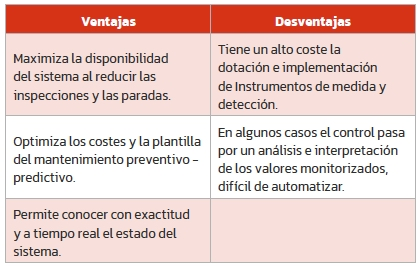
En el caso de la implementación de un tipo de MCM en la gestión de mantenimiento consiste en:
• Determinar la magnitud que mejor defina la condición a monitorizar.
• Averiguar el/los valores correctos que debe mantener esta magnitud en situación normal.
• Dotar al sistema de los instrumentos de medida y detección (instrumentación IoT) adecuados a la magnitud y los valores previstos.
• Implementar en la automatización del sistema, el control real de los valores y su actuación ante la detección de desviaciones fuera del rango establecido.
E. Mantenimiento basado en modificaciones (MBM).
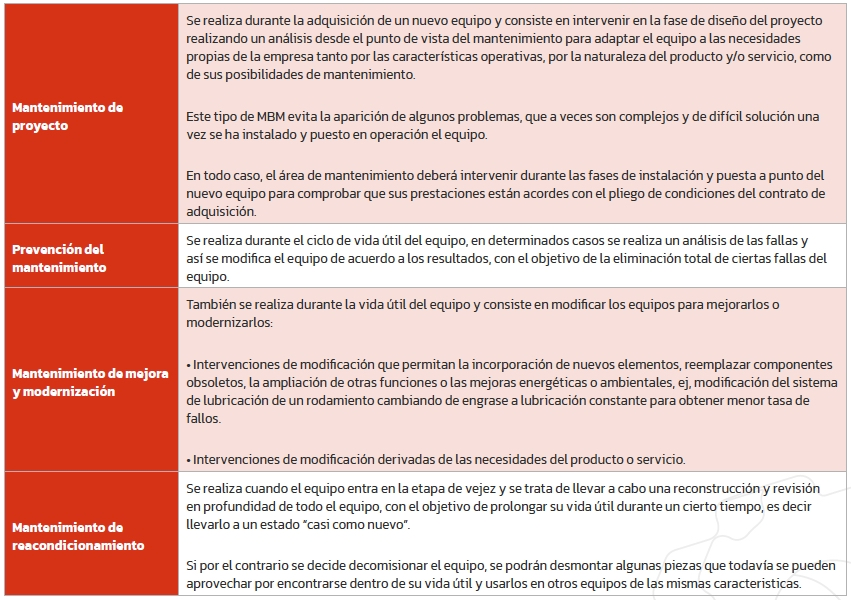
El mantenimiento basado en modificaciones MBM engloba a un conjunto diverso de intervenciones encaminadas a lograr una mayor fiabilidad y mantenibilidad de los activos empresariales, así como para modificar sus características operacionales.
Las actividades de mantenimiento MBM se clasifican en:
1.3. Mantenimiento predictivo.
El mantenimiento predictivo es un tipo de mantenimiento, donde se asocia la relación de parámetros físicos con el desgaste o estado de un activo, en este se tiene en cuenta la medición, el seguimiento y el monitoreo de parámetros y las condiciones de operación de un activo empresarial.
En el activo, se evalúan, se configuran y se gestionan valores de alarma y de actuación de todas aquellas variables que se contemplan relevantes de medir y gestionar.
El mantenimiento predictivo también se puede considerar como una técnica para presagiar el punto futuro de falla, anomalía, rotura o avería de un componente de una máquina, de tal forma que dicho componente pueda reemplazarse, con base en un plan, justo antes de que falle, de esta manera, el downtime del equipo se disminuye y el tiempo de vida del componente se prolonga.
En este tipo de mantenimiento se realizan una serie de pruebas de carácter no destructivo, guiadas a realizar un seguimiento de operación de los equipos para capturar los signos de advertencia que indiquen que alguna de sus partes no está trabajando de forma adecuada.
Los datos más relevantes que entrega este tipo de seguimiento de los equipos es la tendencia de los valores, ya que se puede acceder a los cálculos necesarios para así prever con cierto margen de error cuando un equipo fallará.
Se les nombra técnicas predictivas. Aplicando este tipo de mantenimiento sistemático por horas de funcionamiento o por tiempo avanzado desde la última revisión, el mantenimiento predictivo tiene la ganancia indiscutible de que en la mayoría de las veces no es necesario hacer grandes desmontajes, y en muchos casos ni siquiera es necesario parar el equipo.
Normalmente son técnicas no invasivas. Si después de la inspección se detecta algo irregular se define programar una intervención.
La meta es prever el fallo desastroso de un componente, pieza o de todo equipo y, por tanto, anticiparse a este, es así como estas técnicas de mantenimiento predictivo ofrecen una ventaja adicional sobre la manutención de niveles de stock bajos, la compra de repuestos se realiza cuando se necesita con un tiempo de procura adecuado, reduciendo en gran medida el capital inmovilizado.
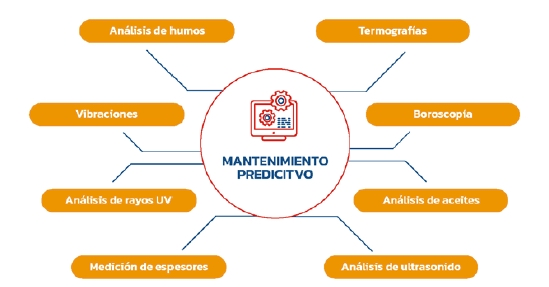
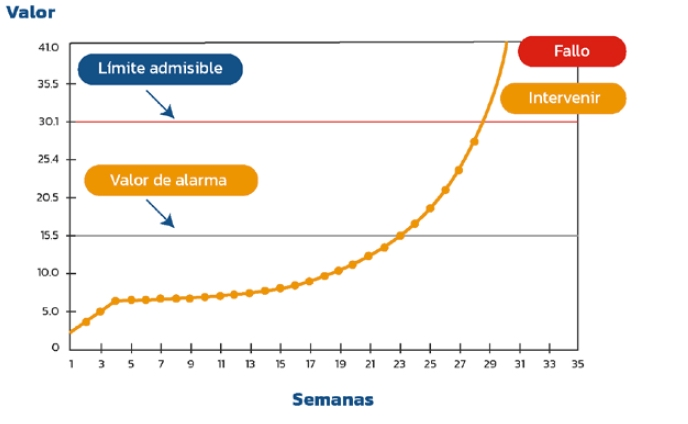
Hay otras técnicas predictivas de aplicación muy sencilla, como las inspecciones visuales y lecturas de indicadores. La aplicación del mantenimiento predictivo se fundamenta en implantar, en primer lugar, un historial de la relación entre la variable seleccionada y la vida del componente. Esto se consigue por medio de la toma de lecturas (por ejemplo, la vibración de un cojinete) en intervalos periódicos hasta que el componente falle.
En la figura se muestra una curva típica que resulta de graficar la variable (vibración) contra el tiempo
Análisis de vibraciones.
Unos de los objetivos principales de este análisis debe ser la caracterización de las amplitudes preponderantes de las vibraciones localizadas en la pieza critica o en algún punto de las partes utilizadas para disipación de vibraciones como los skids de centrífugas decantadoras; definir las causas de la vibración y, por lo tanto, ejecutar la oportuna corrección del problema que ellas representan. Las vibraciones mecánicas traen como consecuencia en primer lugar desajustes de piezas, el incremento de los esfuerzos y las tensiones, las pérdidas de energía, el desgaste de los materiales, y las que causan más daño: fatiga de los materiales, además de altos niveles de ruidos.
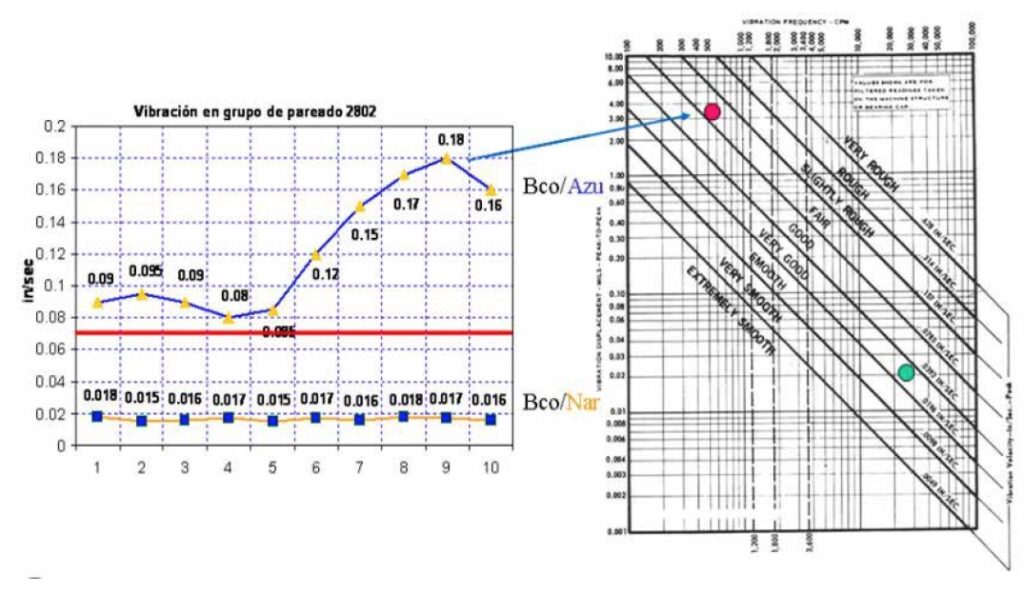
Tipos de vibraciones:
- Vibración libre: generada por un sistema que oscila debido a una excitación momentánea.
- Vibración forzada: provocada por un sistema que oscila debido a una excitación continua. Porque una pieza o el equipo vibra:
- Vibraciones debido a que las piezas que giran ocasionan desequilibrio por efectos de desbalanceo.
- Vibración ocasionada por falta de una buena alineación ej: desalineación entre poleas.
- Vibración generada por la excentricidad de los ejes de acople en equipos rotativos.
- Vibración causada por la falla de cojinetes o rodamientos.
- Vibración creada por problemas de los engranajes, correas de transmisión, tolerancias, holguras, deficiente lubricación, contacto o roce entre piezas metálicas, etc.
Factores importantes en el análisis de vibración.
La frecuencia: es el periodo de tiempo necesario para completar un ciclo vibratorio. En los estudios de vibración se usan los CPM (ciclos por segundo) o HZ (hercios). El desplazamiento: es la distancia específica total que realiza el elemento vibrante, desde un extremo al otro de su movimiento. La velocidad y la aceleración: como valor crítico que indica el nivel de riesgo ante una falla inminente. La dirección: las vibraciones pueden moverse en forma lineal y rotacional en los 3 ejes (x, y, z).
Termografía
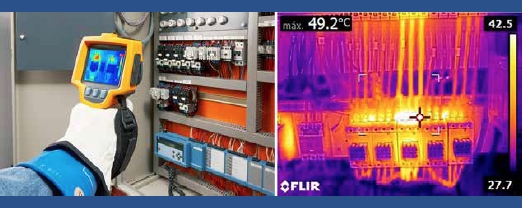
Esta tecnología se ha convertido en una herramienta muy valiosa del diagnóstico para el mantenimiento predictivo.
Aplicando termografía se descubren posibles fallas que suelen ser indetectables a simple vista, lo que facilita hacer los trabajos correctivos necesarios para evitar que se produzcan estas fallas que ocasionan altos costos de mantenimiento.
Las cámaras termográficas véase figura, son instrumentos muy importantes que sirven para determinar cuándo y dónde se necesita realizar trabajos de mantenimiento, puesto que las instalaciones eléctricas y mecánicas suelen calentarse antes de fallar.
Al develarse estos puntos críticos calientes con una cámara termográfica, se puede llevar a cabo una acción de prevención.
Es así como el objetivo es impedir que las averías generen altos costos de reparación, y aún peor, que estos daños causen incendios donde sus consecuencias pueden ser catastróficas
La primera barrera que muchas organizaciones enfrentan no es técnica, sino conceptual. Diferentes áreas usan las mismas palabras con significados distintos: falla, avería, mantenimiento preventivo, predictivo, correctivo, inspección, orden de trabajo, activo crítico o disponibilidad. Esta falta de claridad genera reportes inconsistentes, planes confusos y decisiones débiles. Las normas de terminología y proceso ayudan a establecer una base común.
Entre los usos esenciales de la termografía se puede mencionar:
- La medición de los espesores y también identificar las discontinuidades en aquellos productos aislantes, refractarios y térmicos.
- El monitoreo por inspección de ductos.
- La revisión de las soldaduras.
- Detectar puntos calientes en sistemas de activos.
- Detectar puntos calientes causados por fricción excesiva entre partes.
- Evaluar incorrecta disipación de calor en motores.
- La posición de componentes y anomalías en circuitos eléctricos.
- Para prevenir y detectar posibles incendios.
- En el monitoreo en tanques de almacenamiento.
- Para el control de calidad en todos aquellos procesos industriales.
Boroscopia.
Es una técnica de monitoreo o inspección no destructivo para la superficie, empleado generalmente en soldaduras, para así validar que su integridad mecánica cumple con las especificaciones y estándares.
Pero también se puede aplicar a piezas, máquinas y equipos.
Es una inspección visual que puede ser establecida como el examen de un objeto aplicando el sentido de la visión (ojo humano) que se complementa con una mezcla de diferentes instrumentos de amplificación, grabación, registro, entre otros.
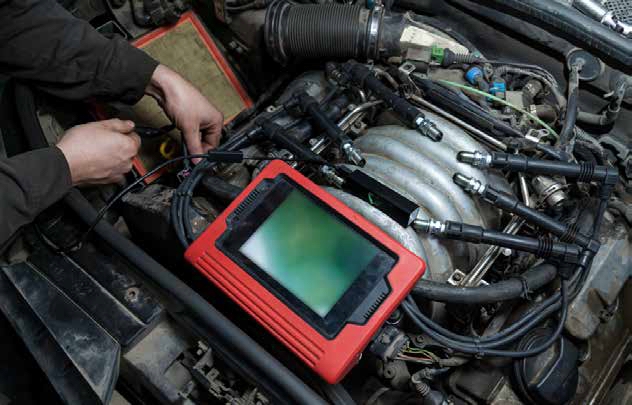
La inspección puede ser:
- Inspección visual directa: se realiza a una distancia lo más cercana al objeto, componente, máquina estudiada, aprovechando la máxima suficiencia visual del personal. Los dispositivos que se pueden utilizar, son lentes de aumento, microscopios, lámparas o linternas, y con regularidad se utilizan dispositivos de medición como calibradores, micrómetros y galgas para cuantificar y categorizar las condiciones halladas.
- Inspección visual remota: se aplica en situaciones en las que no se tiene ingreso directo al objeto, componente o máquina estudiada. Generalmente se utiliza para motores recíprocos, turbinas estacionarias, compresores, tuberías de calderas, ductos, intercambiadores, soldaduras internas, tanques, válvulas y otros.
Análisis de aceites.
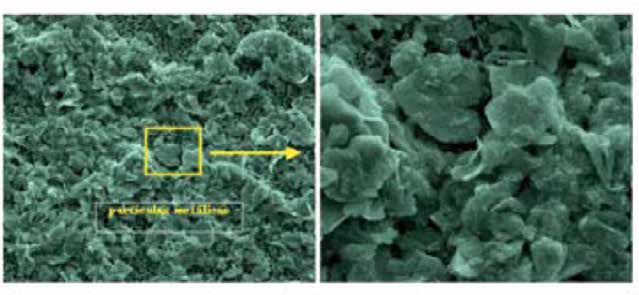
Estas técnicas de estudio e investigación de aceites lubricantes son muy importantes para establecer la degradación del aceite, generalmente ocasionada por el ingreso de contaminantes que acelera su degradación y también por la presencia de partículas que generan desgaste.
La contaminación y una baja calidad del aceite genera un mayor desgaste del componente o elemento, por lo tanto, el equipo acabará fallando.
El análisis del aceite detecta la contaminación y la degradación del lubricante antes que esas circunstancias ocasionen el fallo del equipo.
En el análisis de aceite se obtienen buenos beneficios, ya que, ejecutando mediciones a algunas propiedades fisicoquímicas nos suministra datos sobre:
- El estado del lubricante (su viscosidad, partículas contaminantes – limpieza).
- Deterioro de la máquina.
- Nos permite instaurar un buen programa de lubricación basado en condición
1.4. Mantenimiento productivo total.
Mantenimiento productivo total es la traducción de TPM (Total Productive Maintenance). El TPM es el sistema Japonés de mantenimiento industrial la letra M representa acciones de MANAGEMENT y Mantenimiento. Es un enfoque de realizar actividades de dirección y transformación de empresa.
La letra P está vinculada a la palabra “Productivo” o “Productividad” de equipos”, la letra T de la palabra “Total” se interpreta como “Todas las actividades que realizan todas las personas que trabajan en la empresa”.
Es un sistema de organización donde la responsabilidad no recae sólo en el departamento de mantenimiento sino en toda la estructura de la empresa “El buen funcionamiento de las máquinas o instalaciones depende y es responsabilidad de todos”.
El sistema esta orientado a lograr:
- Cero accidentes
- Cero defectos
- Cero fallas
- Cero tiempo de alistamiento
- Cero contaminación
- Cero despilfarros
Este sistema nace en Japón, fue desarrollado por primera vez en 1969 en la empresa japonesa Nippondenso del grupo Toyota y de extiende por Japón durante los 70, se inicia su implementación fuera de Japón a partir de los 80.
Ventajas
- Al integrar a toda la organización en los trabajos de mantenimiento se consigue un resultado final más enriquecido y participativo.
- El concepto está unido con la idea de calidad total y mejora continua.
Desventajas
- Se requiere un cambio de cultura general, para que tenga éxito este cambio, no puede ser introducido por imposición, requiere el convencimiento por parte de todos los componentes de la organización de que es un beneficio para todos.
- La inversión en formación y cambios generales en la organización es costosa. El proceso de implementación requiere de varios años.
En el TPM el operario del equipo toma un papel protagónico en el Mantenimiento Preventivo de su unidad productiva y se compromete en el incremento de la productividad a la totalidad del personal de una empresa, incluyendo la alta gerencia; para tomar ese papel protagónico el operador debe ser sensibilizado y capacitado, para ejecutar tareas básicas tales como:
- Limpieza
- Lubricación
- Ajustes menores
- Reportes
Una fase inicial del TPM es la implementación del sistema de las 5S, o sistema de mejoramiento continuo, el cual puede ser implementado en cualquier empresa, independiente de su tamaño y tecnología. Las 5S (Seiri, Seiton, Seiso, Seiketsu y Shitsuke) están asociadas con orden, aseo y mejoramiento continuado
1.5. Mantenimiento centralizado en la confiabilidad.
El mantenimiento centrado en la confiabilidad RCM es un tipo de gestión de mantenimiento, que optimiza la confiabilidad operacional de un sistema que funciona bajo condiciones de trabajo definidas, en función del rango de criticidad de los activos, tomando en cuenta los posibles efectos que originarán los modos de falla de dichos activos, sobre la seguridad, al ambiente, a las operaciones.
En este sistema de mantenimiento se pone especial énfasis en el funcionamiento global del sistema, más que en el de cada equipo individualmente; un equipo es importante por la función que desempeñe dentro de un proceso productivo.
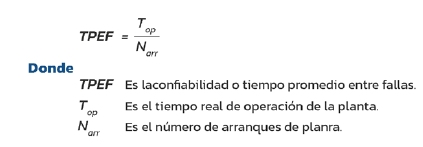
En RCM la palabra clave es la Confiabilidad o Fiabilidad (Reliability). La Confiabilidad de un equipo es posible evaluarla en términos cuantitativos, tal como lo indica la fórmula de la figura.
El conocimiento de la confiabilidad y la disponibilidad de un equipo permiten planear la producción e incluso disponer de planes de contingencia.
El RCM se apoya en estadísticas de falla, con las cuales se llevan a cabo un análisis matricial de criticidad CA de las áreas operativa y posteriormente se determina la criticidad de los sub-sistemas que conforman los activos empresariales que hayan sido determinados como críticos en la matriz elaborada, aplicando una metodología de análisis de modo y efecto de falla AMEF (o FMEA por sus siglas en Ingles) por intermedio de un parámetro llamado Número de Prioridad de Riesgo NPR; posteriormente se pasa a determinar un plan de acción para dicho sub-sistema; el plan de acción puede indicar la aplicación de mantenimiento correctivo, preventivo, predictivo, instalar unidades redundantes o rediseñar el sub-sistema.
1.6. Mantenimiento basado en el riesgo.
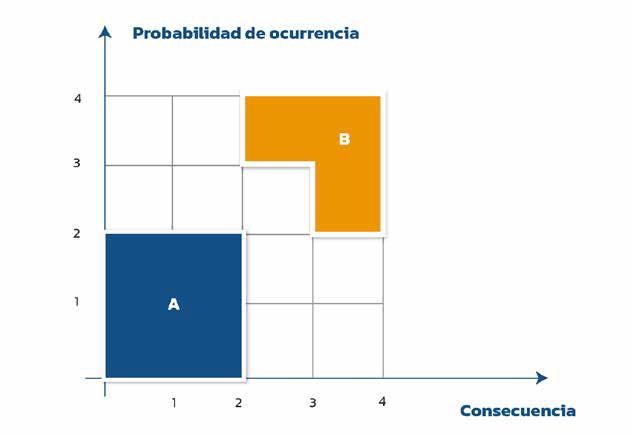
Este tipo de mantenimiento de última generación, en el que se direccionan los recursos de mantenimiento hacia los equipos que un análisis de probabilidad- riesgo determine que son los más riesgosos para el aparato productivo.
El RBM es especialmente apto para ser aplicado en procesos operativos cuya operación encarna alta peligrosidad, como la industria petrolera, nuclear, biológicas, etc.
La figura ilustra de manera básica la esencia del RBM; el área A indica que hay poca probabilidad de que una activo falle de manera catastrófica y en el caso que ocurriese, las consecuencias (sobre la salud, sobre el medio ambiente y sobre otros equipos) serán poco importantes.
Por el contrario, para un activo situado en el área B, la matriz indicará una alta probabilidad de que ocurra una falla catastrófica, y las consecuencias serán elevadas, por lo tanto para ese equipo se deben aplicarle planes de mantenimiento, monitorización e inspección mucho más elaborados, de estricto cumplimiento y asignarle mayores recursos que al activo ubicado en la zona A de la matriz.
En RBM se hace uso de Sistemas Integrados de Seguridad SIS, con el objetivo de llevar el riesgo a niveles aceptables o tolerables.
Como se pudo apreciar, existen variados tipos de mantenimiento, los cuales se pueden aplicar en especifico, mezclados o en conjunto para cualquier activo en cualquier tamaño de organización.
La tecnología va avanzando a pasos agigantados y la gestión del mantenimiento no se queda atrás, ni tampoco las empresas se pueden quedar a la retaguardia de estos avances, la gestión del trabajo en papel y hojas de cálculo hace arduo y trabajoso el control de la administración del área y el primer paso hacia la modernización de una empresa es adquirir un CMMS, este software es flexible ante cualquier modelo o tipo de mantenimiento seleccionado y permitirá darle orden a los trabajos de mantenimiento e implementar mejoras de acuerdo a los análisis realizados sobre indicadores de inteligencia del negocio, como beneficio mayor se obtendrán reducciones en los costos generales del área, estando en capacidad de poder ampliar el tiempo o reducir la frecuencia de mantenimientos preventivos y anticipar una falla, lo que trae menor uso de recursos inventariados, optimización del uso del personal y evitar paradas no programadas que afectan la producción o la prestación de un servicio críticos.
La aplicación de uno de otro tipo de mantenimiento, dependerá de un análisis de la estrategia empresarial enfocada al manejo presupuestal, a un análisis matricial de la criticidad de los activos de frente al sistema de producción y a las metas de satisfacción del cliente final que usa el producto o servicio, todo estos análisis de los pilares empresariales engloban la meta final que es producir utilidades siendo eficiente y eficaces en las diferentes gestiones, en especial la de mantenimiento que es dentro de las importantes, la número uno.
Agenda una DEMO con unos de nuestros expertos para que te brinde una asesoría completa sobre tu actual gestión de mantenimiento y si es hora de implementar un software CMMS para que te permita optimizar los activos.

Aún no hay comentarios, ¡añada su voz abajo!